 EN

Entra in una qualsiasi fonderia di rame e osserva il concentrato che arriva al suo cancello; il più delle volte, quel concentrato esiste a causa della flottazione. La flottazione del rame è un metodo di lavorazione dei minerali che separa i minerali contenenti rame dalle rocce di scarto sfruttando le differenze nell'idrofobicità superficiale. Invece di sciogliere un'intera montagna di minerale, la flottazione produce un concentrato di alta qualità contenente il 20–30% di rame dal minerale ROM con solo lo 0,3–1% di rame. È il passo di potenziamento più importante tra la miniera e la fonderia.
Il processo è concettualmente semplice: il minerale viene macinato in polvere, miscelato con acqua e reagenti e aerato in celle di flottazione. Le particelle di rame vengono rese idrorepellenti da un collettore, si attaccano alle bolle d'aria, salgono in superficie e vengono raccolte come schiuma. La ganga rimane nella polpa e diventa sterili. Dietro questa semplice descrizione si nasconde un complesso sistema di chimica, selezione delle apparecchiature e controllo del processo, ed è ciò che questo articolo spiega in termini pratici.
Perché la flottazione funziona: il principio della chimica delle superfici
La flottazione non riguarda la densità o la dimensione delle particelle; si tratta di chimica di superficie. La maggior parte dei minerali di rame sono naturalmente idrofili, nel senso che vengono bagnati dall'acqua. Anche la maggior parte dei minerali della ganga, come il quarzo e i silicati, hanno superfici idrofile. Per separarli, il processo di flottazione modifica chimicamente la superficie del minerale di rame in modo che diventi sufficientemente idrofobo da attaccarsi alle bolle d'aria.
Questa modifica viene eseguita con collettori, tipicamente molecole di xantato come sodio etil xantato o potassio amil xantato. La molecola del collettore ha due estremità funzionali: un'estremità viene adsorbita sulla superficie del minerale di rame e l'altra sporge verso l'esterno come una catena idrocarburica idrorepellente. Dopo il condizionamento, la particella minerale di rame porta con sé un sottile rivestimento non polare che consente a una bolla d'aria di spostare l'acqua dalla sua superficie e formare un contatto trifase stabile. L'aggregato di particelle di bolle sale quindi attraverso la polpa e raggiunge lo strato di schiuma nella parte superiore della cella di flottazione.
Tre forze decidono se una particella galleggerà: la probabilità di collisione tra una particella e una bolla, la probabilità di attaccamento dopo la collisione e la probabilità di distacco durante la risalita. La collisione dipende dalla turbolenza, dalla dimensione delle bolle e dalla dimensione delle particelle. L'adesione dipende dall'idrofobicità della superficie e dal tempo di induzione. Il distacco dipende dalla dimensione delle bolle e dall'intensità della turbolenza. Un circuito di flottazione ben progettato bilancia questi fattori in modo che i minerali di rame si riprendano rapidamente mentre la ganga rimane nella polpa.
Ecco perché la schiuma, che a prima vista sembra un dettaglio di poco conto, è in realtà un punto critico di controllo. La schiuma deve essere sufficientemente stabile da trasportare le particelle fuori dalla cella, ma non così stabile da intrappolare la ganga. L'altezza della schiuma, il flusso d'aria e il dosaggio dell'ugello vengono regolati costantemente in tempo reale per mantenere il giusto equilibrio. In un impianto di flottazione del rame, gli operatori osservano il colore e la consistenza della schiuma per giudicare se il processo è sano prima che i test di laboratorio lo confermino.
Tipi di minerali di rame e loro galleggiabilità
Non tutto il minerale di rame si comporta allo stesso modo in una cella di flottazione. Il tipo di minerale determina la selezione del reagente, la progettazione del circuito e il recupero previsto. I minerali di rame più comuni rientrano in due categorie: minerali di solfuro e minerali di ossido. I minerali di solfuro di rame sono naturalmente buoni candidati per la flottazione; i minerali di ossido sono molto più difficili da galleggiare e spesso richiedono la solforazione prima della flottazione.
Calcopirite (CuFeS 2 ) è di gran lunga il minerale di rame più abbondante e il principale obiettivo della flottazione del rame a livello mondiale. Risponde rapidamente ai collettori dello xantato ed è relativamente facile da eliminare dalla pirite con la calce. Calcocite (Cu 2 S) è un minerale di arricchimento secondario che è ancora più facile da galleggiare, ma consuma più collettore a causa del suo alto grado di rame. Bornite e covellite rispondono bene anche alla flottazione convenzionale. I minerali di ossido come malachite, azzurrite e crisocolla non rispondono solo agli xantati. Richiedono una fase di solforazione con solfuro di sodio o idrosolfuro di sodio, che crea un sottile film di solfuro sulla superficie del minerale, consentendo l'adsorbimento dello xantato.
Per un progettista di impianti la distinzione conta molto prima che inizi la produzione. Un minerale di rame con un'elevata frazione di ossido necessita di un flusso molto più complesso rispetto a un minerale puramente solforato e l'attrezzatura di flottazione deve fornire tempi di condizionamento più lunghi e un diverso controllo dell'aerazione. La tabella seguente riassume i minerali di rame comuni e la loro risposta alla flottazione.
| Mineral | Formula | Contenuto Cu | Risposta alla flottazione |
|---|---|---|---|
| Calcopirite | CuFeS 2 | 34,6% | Eccellente; facile assorbimento del collettore |
| Calcocite | Cu 2 S | 79,8% | Eccellente; elevato consumo del collettore |
| Bornite | Cu 5 FeS 4 | 63,3% | Eccellente |
| Covellite | CuS | 66,5% | Buono; richiede un attento controllo del pH |
| Malachite | Cu 2 CO 3 (OH) 2 | 57,5% | Povero; necessita di solforazione |
| Cuprite | Cu 2 O | 88,8% | Moderato; necessita di solforazione |
| Crisocolla | CuSiO 3 ·2H 2 O | ~36% | Difficile; spesso elaborato mediante lisciviazione |
Minerali misti contenenti sia solfuro che ossido di rame sono comuni nei depositi esposti agli agenti atmosferici. Una strategia tipica consiste nel far galleggiare prima la porzione di solfuro, quindi solfurare e far galleggiare la porzione di ossido in uno stadio di flottazione separato. Alcuni impianti utilizzano un circuito ibrido a gravità o flottazione a gravità per particelle grossolane di ossido liberate. In pratica il confine tra i due circuiti è definito da un'analisi diagnostica del recupero del rame allo stadio di solfuro.
Il diagramma di flusso completo della flottazione del rame: dal minerale ROM al concentrato
Un impianto di flottazione del rame non è semplicemente una fila di celle di flottazione; si tratta di un sistema attentamente sequenziato di riduzione delle dimensioni, classificazione, preparazione della polpa, flottazione e disidratazione. Ogni fase prepara il minerale per quella successiva e un collo di bottiglia in qualsiasi momento trascina immediatamente il recupero. Comprendere il diagramma di flusso completo è il primo passo verso la selezione dell'attrezzatura giusta.
Frantumazione
Il minerale grezzo proveniente dalla miniera viene frantumato in due o tre fasi per ridurre il minerale in pezzi a circa 10–15 mm. I frantoi a mascelle e i frantoi a cono sono le scelte più comuni. L'obiettivo è liberare il minerale di rame il più presto possibile con il minimo dispendio energetico.
Macinazione e classificazione
Il minerale frantumato entra in un mulino a sfere che funziona a circuito chiuso con un classificatore a spirale. Il classificatore restituisce le particelle sovradimensionate al mulino e invia i prodotti fini alla flottazione. Per la maggior parte dei minerali di solfuro di rame, è sufficiente una macinazione del 60–75% che superi 200 mesh (74 μm).
Condizionamento
Il troppopieno del classificatore entra in un serbatoio di condizionamento dove vengono aggiunti collettori, schiumatori e modificatori del pH. Il tempo di condizionamento varia da 2 a 10 minuti a seconda del tipo di minerale e della solubilità del reagente. Un corretto condizionamento determina direttamente l'efficacia della successiva separazione.
Sgrossatura
La pasta condizionata fluisce in celle di flottazione più grossolane dove avviene il primo recupero in massa dei minerali di rame. Il concentrato più grossolano di solito va alle cellule più pulite, mentre i residui più grossolani possono andare alle cellule spazzine per un ulteriore recupero.
Scavando
Le celle scavenger sono progettate per recuperare i minerali di rame sfuggiti alla fase più grezza. Il loro concentrato può essere potenziato nel circuito di pulizia o reimmesso nell'alimentazione più grossolana. Gli sterili di spazzini sono solitamente sterili finali.
Pulizia
I concentrati più grossolani e scavenger vengono fatti galleggiare nuovamente una, due o tre volte in celle più pulite per respingere la ganga trascinata e aumentare il concentrato al grado di rame desiderato. I residui più puliti vengono ricircolati per formare un circuito chiuso.
Addensamento e Filtrazione
Il concentrato finale viene addensato in un addensante a trasmissione centrale, quindi filtrato per ridurre l'umidità all'8–12% prima del trasporto alla fonderia. L'acqua di troppo pieno dell'addensante viene riciclata all'impianto.
Questo diagramma di flusso è un quadro generale, non una ricetta fissa. Un minerale di rame porfido con basso contenuto di argilla può richiedere solo due fasi di pulizia. Un minerale con un elevato contenuto di pirite può richiedere una depressione della calce e una fase di flottazione della pirite per il recupero dello zolfo a valle. Il minerale con una quantità significativa di ossido di rame necessita di serbatoi di condizionamento aggiuntivi e di un'unità di solforazione. Il diagramma di flusso inizia sempre con la caratterizzazione del minerale.
La selezione della giusta attrezzatura di flottazione e macinazione è fondamentale per la progettazione del diagramma di flusso. Nell'a progetto di un impianto di selezione del rame in Vietnam , la combinazione di un mulino a sfere a griglia umida, un classificatore e una fila di celle di flottazione meccanica ha consentito di ottenere il grado di concentrato richiesto mantenendo il consumo energetico entro il budget del progetto. Questo è il tipo di risultato pratico che la progettazione del diagramma di flusso crea o distrugge.
Reagenti di flottazione: la cassetta degli attrezzi chimici
I reagenti sono ciò che rende possibile la flottazione. Vengono consumati continuamente durante il funzionamento e il loro dosaggio e la loro combinazione di solito hanno un impatto maggiore sul recupero rispetto a qualsiasi altro fattore. Un impianto di flottazione del rame utilizza cinque tipi fondamentali di reagenti, ciascuno con un ruolo distinto.
I collezionisti sono la classe più importante. Gli xantati sono ancora lo standard industriale per la flottazione del solfuro di rame. Gli xantati a catena corta come il sodio etil xantato e il sodio isopropil xantato sono selettivi e adatti per i minerali a grana fine, mentre gli xantati a catena lunga come il potassio amil xantato forniscono un potere di raccolta più forte per le particelle più grossolane e i minerali di qualità inferiore. Ditiofosfati e tionocarbammati vengono talvolta miscelati con xantati per migliorare la selettività contro la pirite. Il dosaggio del collettore in un circuito di rame varia comunemente da 20 a 100 grammi per tonnellata di minerale, a seconda della qualità del minerale e della mineralogia.
Gli schiumatori stabilizzano le bolle d'aria nella polpa. MIBC è l'ugello più utilizzato nella flottazione del rame, apprezzato per la qualità della schiuma e il facile controllo. Gli schiumatori di olio di pino e alcol alifatico vengono utilizzati anche in piante che generano una schiuma naturale con un'ampia superficie di bolle. Il dosaggio dell'ugello è piccolo, in genere da 10 a 50 grammi per tonnellata, ma il suo effetto sul comportamento di traboccamento è immediato e visibile entro pochi secondi dalla modifica del dosaggio.
I modificatori controllano la chimica della pasta e la carica superficiale dei minerali. La calce è il regolatore di pH più economico nei circuiti in rame, poiché mantiene il pH della polpa nell'intervallo 9,5-11,5 per deprimere la pirite e ridurre il rischio di recupero indesiderato del ferro. Il carbonato di sodio è preferito per alcuni minerali di ossido dove la calce farebbe precipitare cationi speciali. L'acido solforico viene utilizzato nei circuiti acidi, soprattutto nella flottazione di ossidi con solforazione.
Sedativi e attivatori regolano la selettività. Il cianuro di sodio o il solfato di zinco vengono aggiunti per deprimere la sfalerite nei minerali di rame-zinco, mentre il solfato di rame può attivare la sfalerite nel caso inverso. Il solfito di sodio o l'anidride solforosa deprimono la pirite nei circuiti alcalini. La tabella seguente mostra gli intervalli tipici dei reagenti in un circuito convenzionale di solfuro di rame.
| Tipo di reagente | Reagenti di esempio | Funzione principale | Dosaggio tipico |
|---|---|---|---|
| Collezionista | Xantati, ditiofosfati | Rende idrofobiche le superfici minerali di rame | 20–100 g/t |
| Fratello | MIBC, olio di pino, miscele alcoliche | Stabilizzare le bolle d'aria e lo strato di schiuma | 10–50 g/t |
| Modificatore del pH | Calce, carbonato di sodio, acido solforico | Controllare l'alcalinità della polpa, deprimere la pirite | 500–3000 g/t |
| Depressivo | Cianuro di sodio, solfato di zinco, solfito di sodio | Evita che la ganga e la pirite galleggino | 10–200 g/t |
| Attivatore | Solfato di rame | Promuovere la flottazione dei minerali attivati | 100–500 g/t |
L'ottimizzazione dei reagenti non è un'attività ingegneristica una tantum. Deve essere ripetuto quando cambia la miscela di minerali, quando la stagione cambia la qualità dell'acqua o quando si incontra argilla inaspettata. Un impianto di flottazione ben gestito mantiene un registro dei reagenti e una revisione giornaliera del dosaggio rispetto ai risultati del test.
Attrezzatura principale di un impianto di flottazione del rame
La linea di apparecchiature determina direttamente la qualità dell'esecuzione delle fasi chimiche e fisiche della flottazione. Le attrezzature di macinazione, miscelazione, flottazione e disidratazione devono corrispondere sia alle caratteristiche del minerale che alla capacità di produzione pianificata. L'utilizzo di apparecchiature sovradimensionate aumenta il costo di capitale; l'utilizzo di apparecchiature sottodimensionate crea perdite di recupero difficilmente eliminabili in seguito.
Attrezzatura per la macinazione
Il mulino a sfere del tipo a griglia umida è la macinazione primaria standard nei concentratori di rame. Macina un mangime frantumato di circa 10–15 mm fino a un mangime di flottazione del 60–75% superando 200 mesh in una o due fasi. La griglia all'estremità di scarico controlla il livello della polpa all'interno del mulino e riduce la macinazione eccessiva. Per un impianto di rame, la macinazione eccessiva è un nemico nascosto perché i fanghi risultanti consumano reagenti e riducono la selettività della flottazione.
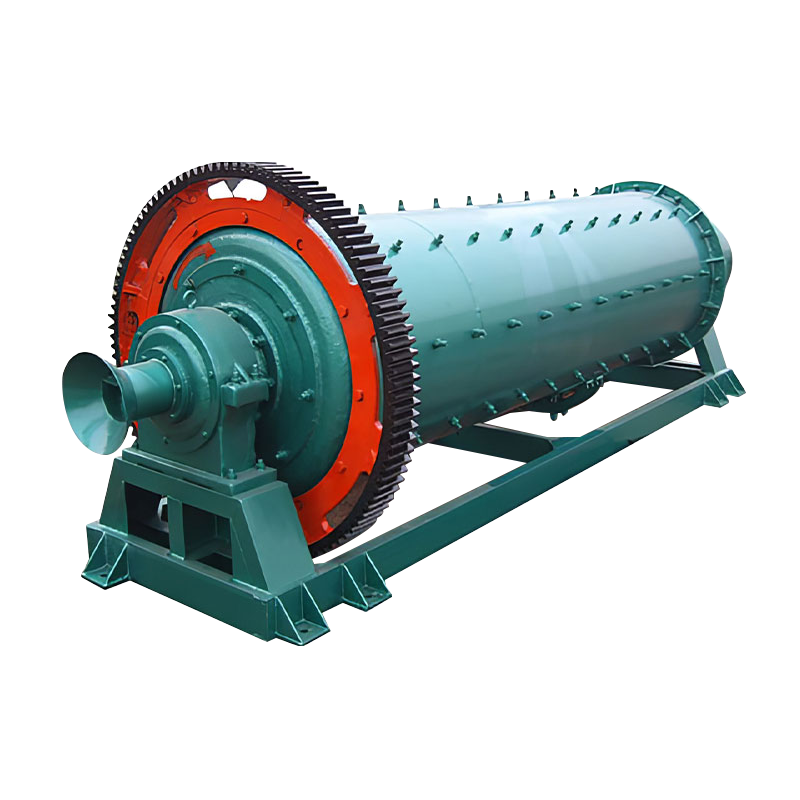
La macinazione a umido è preferita rispetto a quella a secco perché elimina la polvere, riduce il rischio di ossidazione delle superfici di rame appena liberate e prepara direttamente un impasto liquido per la flottazione. Il mulino a sfere viene solitamente azionato in un circuito chiuso con un classificatore a spirale o idrociclone. L'adeguamento di un mulino esistente con un design di rivestimento più efficiente o un azionamento a velocità variabile è un modo economicamente vantaggioso per aumentare la capacità senza acquistare un nuovo mulino completo.
Attrezzature per la miscelazione e il condizionamento
La fase di condizionamento è spesso sottovalutata nella progettazione degli impianti, ma è proprio qui che avviene il contatto reagente-minerale. Un grande serbatoio di miscelazione, noto anche come serbatoio di condizionamento, fornisce l'energia e il tempo di permanenza necessari per l'adsorbimento del collettore e la distribuzione dell'ugello. Nella flottazione su rame, il serbatoio di condizionamento trattiene la pasta per due-dieci minuti prima che entri nella prima cella di flottazione. La girante deve essere sufficientemente potente da sospendere le particelle grossolane ma sufficientemente delicata da non tagliare l'aria naturalmente trascinata nel liquame.
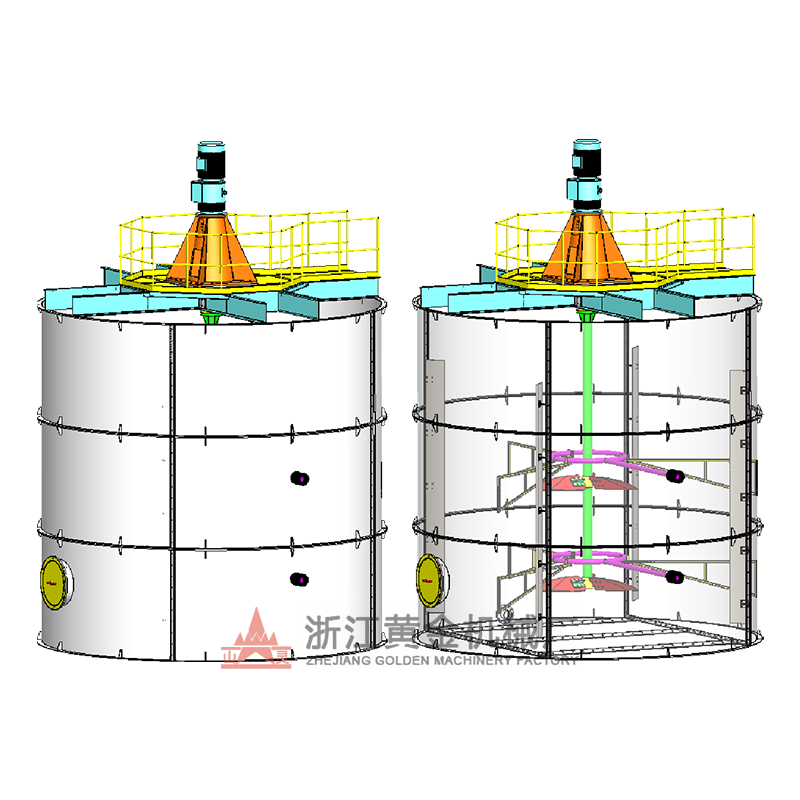
Per gli impianti che necessitano di preparare i reagenti separatamente, viene utilizzato un serbatoio di miscelazione dei reagenti per sciogliere e diluire i collettori e gli schiumatori alla concentrazione desiderata prima di inserirli nella polpa. I serbatoi di miscelazione ad alta concentrazione vengono utilizzati anche nei circuiti di lisciviazione e per applicazioni speciali come la preparazione degli sterili di flottazione per il riempimento. L'intensità di miscelazione, il volume del serbatoio e il design della girante devono essere dimensionati insieme in modo che la distribuzione del tempo di residenza corrisponda alla cinetica di flottazione del minerale.
Macchine per la flottazione
Le macchine di flottazione meccanica sono il cuore di qualsiasi concentratore di rame. Sono costituiti da un serbatoio, un meccanismo girante/statore e un sistema di alimentazione dell'aria. La girante crea uno schema di ricircolo all'interno del serbatoio, mantenendo i solidi in sospensione e disperdendo l'aria immessa in bolle fini. La schiuma formatasi in superficie viene rimossa mediante raschiatori o per tracimazione naturale in un lavatoio.
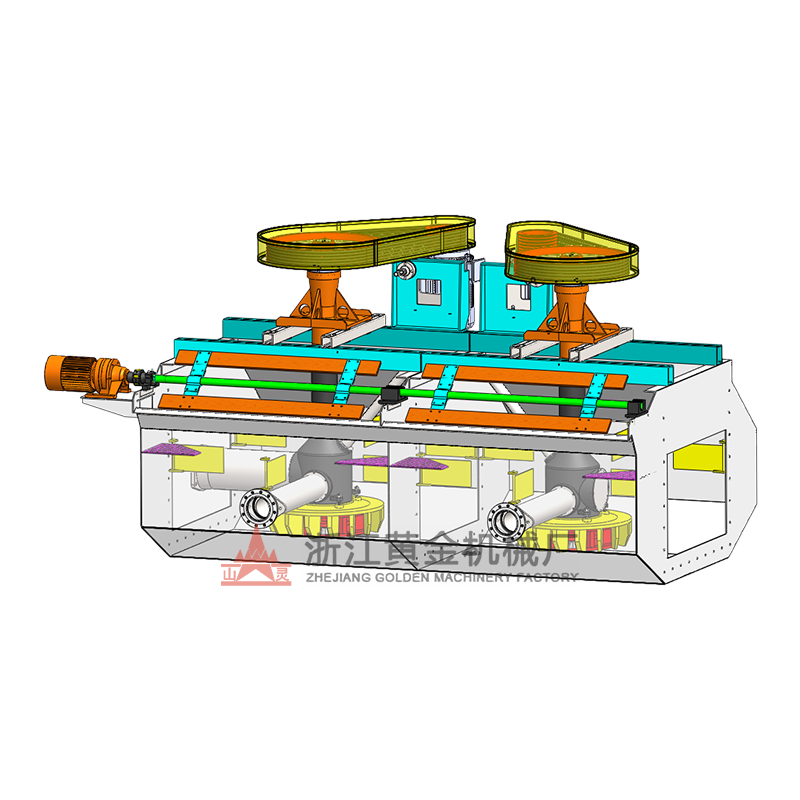
Diverse geometrie del serbatoio e stili di girante sono adatti a compiti diversi. La macchina di flottazione di tipo BF è una scelta popolare per i circuiti di sgrossatura e lavaggio del rame grazie al suo meccanismo di autoventilazione e al design del serbatoio poco profondo. Il tipo XCF/KYF è una macchina ad aria forzata utilizzata quando è necessaria un'elevata portata d'aria per una produzione su larga scala, soprattutto in un impianto con diverse grandi linee di flottazione. Il tipo JJF, con il suo design ad alta capacità, viene spesso selezionato per la fase di pulizia finale dove è necessario un volume di schiuma limitato ma la selettività è fondamentale. Il tipo CLF è progettato per la flottazione di particelle grossolane, rendendolo utile per i minerali in cui il minerale di rame è a grana grossa e deve essere recuperato senza un'eccessiva macinazione.
Le dimensioni delle celle di flottazione sono aumentate significativamente negli ultimi due decenni. Un moderno impianto per il rame può utilizzare celle da 100 m³ o 200 m³ nel circuito più grezzo. Celle più grandi riducono il numero di unità, semplificano la strumentazione e riducono il consumo di energia per tonnellata di minerale. Ma le celle più grandi sono anche meno tolleranti nei confronti di uno scarso controllo della schiuma e richiedono valvole per le frecce e sistemi di controllo del livello ben progettati. La scelta tra macchine autoareate e ad aria forzata si basa sulla consistenza del minerale alimentato e sul grado di controllo che l'impianto vuole mantenere.
Oltre alle apparecchiature di flottazione, un impianto di rame necessita anche di apparecchiature di classificazione, ispessimento e pompaggio. Il classificatore garantisce un'alimentazione stabile e fine alla flottazione, mentre l'addensante controlla il bilancio dell'acqua sia del concentrato che degli sterili. Il ruolo delle attrezzature minerarie di flottazione nella moderna idrometallurgia va oltre la semplice separazione; include la fornitura di un flusso di alimentazione coerente da cui dipendono i circuiti di lisciviazione a valle per un recupero stabile.
Parametri chiave nell'ottimizzazione della flottazione
La progettazione determina le capacità di un impianto di flottazione; l’operazione determina ciò che effettivamente ottiene. I parametri operativi trattati in questa sezione controllano quotidianamente i risultati metallurgici. Per un ingegnere o un acquirente che valuta un progetto di flottazione del rame, conoscere questi parametri è il modo più rapido per giudicare se un processo proposto è ragionevole.
Finezza di macinazione
La finezza della macinazione viene misurata come percentuale di materiale che passa 200 mesh. Se il minerale viene macinato troppo grossolanamente, alcune particelle minerali di rame rimangono bloccate nella ganga e non possono galleggiare. Se macinato troppo finemente, l'elevata superficie creata consuma i reagenti e le particelle fini vengono trasportate meccanicamente nella schiuma, diluendo il concentrato. Un tipico minerale di rame porfirico viene fatto galleggiare al meglio al 60–70% superando 200 mesh, ma un minerale venato di alta qualità può richiedere il 75–80% superando 200 mesh per un'adeguata liberazione. Una curva che mostra la relazione tra finezza e recupero solitamente ha un picco netto; trovare quel picco è il primo compito di un programma di ottimizzazione del processo.
Figura 1. Il recupero del rame tende ad aumentare con la finezza della macinazione, per poi diminuire man mano che la macinazione eccessiva produce fanghi e aumenta il consumo di reagenti.
Densità della polpa
Il rapporto solido-liquido nell'alimentazione di flottazione è solitamente mantenuto al 30–45% di solidi in peso. Una pasta più densa trasporta più minerale di rame per unità di volume, il che aumenta l'efficienza del tempo di ritenzione ma aumenta anche il rischio di effetti di viscosità e di scarso trasporto delle bolle. Una polpa più sottile offre una migliore selettività e qualità della schiuma, ma una produttività inferiore a parità di volume di cellule. In pratica, i circuiti più ruvidi funzionano a densità più elevata, mentre i circuiti più puliti vengono diluiti al 30–40% di solidi per massimizzare la qualità.
pH e aggiunta di calce
La calce è il modificatore del pH più comune nei circuiti in rame. Il pH target nel grezzo è solitamente compreso tra 9,5 e 11,5, dove la pirite è depressa e i minerali di rame galleggiano ancora in modo efficiente. La presenza di pirrotite o di altra ganga che consuma acido modifica la richiesta di calce, quindi il circuito di controllo del pH deve essere stretto e reattivo. Un impianto ben attrezzato utilizza un analizzatore di pH in linea sull'alimentazione del condizionatore e una valvola di controllo sulla linea della calce per mantenere il punto di regolazione entro ±0,2 unità di pH.
Flusso d'aria e velocità della girante
La velocità di aerazione controlla il numero e la dimensione delle bolle nella cella di flottazione. Troppa poca aria riduce l'area superficiale delle bolle e abbassa il recupero; troppa aria provoca un flusso verso il basso che riporta le particelle sul fondo e può appiattire la schiuma. In una macchina autoventilata la velocità della girante controlla direttamente la quantità di aria aspirata. In una macchina ad aria forzata la potenza del ventilatore è regolata separatamente. Un tipico circuito in rame più grezzo utilizza un flusso d'aria di 0,8–1,5 m³/m²/min, a seconda del carico della cella.
Profondità della schiuma e velocità del raschiatore
Mantenere uno strato di schiuma stabile è essenziale per produrre un concentrato pulito. Una schiuma più profonda (300–600 mm) fornisce un maggiore drenaggio della ganga trascinata e conferisce un grado più elevato, mentre una schiuma meno profonda aumenta il recupero ma riduce il grado. La velocità del raschiatore determina la velocità con cui viene rimossa la schiuma; se i raschiatori corrono troppo veloci, trascinano la schiuma carica di ganga nel bucato; se girano troppo lentamente la schiuma potrebbe collassare e ritornare alla polpa.
Problemi operativi comuni e come risolverli
Ogni impianto di flottazione del rame ha giornate brutte e le cause non sono sempre ovvie. La guida seguente combina i sintomi comuni con le cause tipiche e le azioni correttive. Il tempo di risposta è importante; attendere quattro ore affinché un test confermi un problema può costare di più che modificare il dosaggio del reagente in tempo reale in base all'osservazione della schiuma.
Basso recupero di rame
Cause
Collettore insufficiente; macinazione eccessiva; rivestimento di bava su superfici minerali; schiuma troppo superficiale.
Azioni
Aumentare gradualmente il dosaggio del collettore; ridurre la velocità di avanzamento del mulino; aggiungere disperdente; regolare il livello della schiuma e il flusso d'aria.
Grado a bassa concentrazione
Cause
Attivazione della pirite; schiuma eccessiva; ganga ad alto trascinamento; fasi di pulizia insufficienti.
Azioni
Aumentare il pH con la calce; ridurre il dosaggio dell'ugello; ridurre la velocità del raschiatore; aggiungere una fase più pulita o diluire il mangime più pulito.
Schiuma troppo stabile o friabile
Cause
Il tipo e il dosaggio dell'ugello non corrispondono alla chimica dell'acqua; cambiamenti di durezza dell'acqua; contenuto di argilla nel mangime.
Azioni
Passa a un montalatte più selettivo; regolare il dosaggio; utilizzare un antischiuma quando eccessivo; monitorare la qualità dell'acqua di processo.
Deposito della sabbia nelle celle di flottazione
Cause
Velocità della girante troppo bassa; polpa troppo densa; granulometria grande; statore o girante usurati.
Azioni
Aumentare la velocità della girante; ridurre la densità del mangime; controllare la dimensione del taglio del classificatore; controllare il gioco della girante e dello statore.
Grado di sterili elevato
Cause
Problema di liberazione; tempo di residenza insufficiente; cortocircuito; suite di reagenti errata.
Azioni
Riesaminare la dimensione della macinatura; controllare la disposizione delle celle per la canalizzazione; aggiungere una cella scavenger; rivedere la mineralogia degli sterili.
Lista di controllo per l'approvvigionamento delle attrezzature per una linea di flottazione in rame
Mettere insieme una linea di flottazione per un nuovo progetto di rame, un ampliamento di un impianto o una modernizzazione completa del processo implica molto di più che pubblicare un elenco dei volumi desiderati e richiedere preventivi. L'acquisto di attrezzature di flottazione è una decisione relativa alle prestazioni del processo, ai costi operativi e al supporto post-vendita. Una lista di controllo strutturata aiuta a evitare gli errori più comuni negli appalti.
Conferma il tipo di minerale e la dimensione di macinazione
L'attrezzatura di flottazione deve essere competitiva per lo specifico minerale che l'impianto tratterà. Un minerale di solfuro macinato al 65% che supera le 200 mesh ha requisiti di tempo di permanenza diversi rispetto a un minerale che produce una grande quantità di fanghi primari. Chiedere al fornitore dell'attrezzatura di calcolare il volume delle celle richiesto in base alla cinetica di galleggiamento del progetto e non solo a una regola empirica approssimativa. Un impianto che tratta un minerale a grana fine necessita di celle più grandi o più ruvide di uno che tratta un minerale a grana grossa.
Valutare i costi energetici e di manutenzione
Il consumo energetico di una macchina di flottazione dipende dal diametro della girante, dalla velocità del rotore e dalle dimensioni del serbatoio. Le macchine autoaerate sono generalmente più semplici ed economiche da utilizzare rispetto alle macchine ad aria forzata, ma le macchine ad aria forzata forniscono un controllo dell'aria più diretto, che migliora il recupero in condizioni di alimentazione variabili. Confronta il costo totale di proprietà su un periodo di almeno sette anni, compreso il costo della sostituzione della girante e dello statore, della manutenzione del motore e della calibrazione dello strumento. Non scegliere la macchina più economica solo per il prezzo di acquisto.
Controlla i pezzi di ricambio e il supporto locale
La consegna dei pezzi di ricambio è spesso il collo di bottiglia che ferma un impianto. Quando valuti una macchina, chiedi al produttore un elenco delle scorte consigliate e confronta la disponibilità del magazzino locale. La capacità di fornire giranti, statori, valvole a dardo e sensori di livello in breve tempo conta più di qualsiasi caratteristica prestazionale quando l'impianto è fermo.
Insistere per un test in loco o una prova pilota
Se il progetto riguarda un nuovo deposito di minerale o un cambiamento importante del processo, insistere su un test di flottazione su scala pilota utilizzando il campione di minerale reale. Un semplice test di flottazione in batch su 1-2 kg di minerale è utile ma non può valutare il comportamento della schiuma per un periodo continuo. Un impianto pilota funzionante per diversi giorni su poche centinaia di chilogrammi di minerale fornisce dati sul tempo di permanenza, sulla stabilità della schiuma e sull'usura delle apparecchiature che non possono essere ottenuti da un test batch.
Verificare la capacità produttiva del fornitore
La capacità riguarda l'esperienza di produzione e l'integrazione ingegneristica. Una macchina di flottazione è un'unità per carichi pesanti che deve funzionare continuamente in condizioni di liquami abrasivi, con una durata di progetto misurata in decenni. Dovrebbero essere verificati la storia del fornitore con progetti simili, la sua capacità di rispettare le scadenze di consegna e la qualità dei processi di test e produzione. Si consiglia una visita in fabbrica se la portata del progetto giustifica lo sforzo.
Per gli acquirenti che stanno preparando un impianto completo di flottazione del rame, la decisione non riguarda solo la cella di flottazione stessa, ma anche le apparecchiature di macinazione, miscelazione e disidratazione che costituiscono l'intero circuito di produzione. Ordinare un'intera linea da un unico stabilimento riduce il rischio di interfaccia, abbrevia i tempi di messa in servizio e rende molto più semplice la cooperazione post-vendita.
Domande frequenti sulla flottazione del rame
Qual è lo scopo principale della flottazione del rame?
Lo scopo è quello di separare i minerali di rame dalle rocce di scarto in modo che un concentrato di qualità relativamente elevata venga consegnato alla fonderia. Aumenta il contenuto di rame da meno dell'1% nel tipico minerale solforato a circa il 20-30% nel concentrato, rendendo la fusione economicamente fattibile e riducendo al minimo la quantità di rifiuti trasportati lontano dal sito minerario.
Quanto tempo richiede la flottazione del rame?
Il tempo di permanenza della pasta in un circuito di flottazione del rame è normalmente di 10-20 minuti, distribuito tra celle più ruvide, scavenger e più pulite. Il tempo di condizionamento prima della flottazione è aggiuntivo, in genere 2-10 minuti. Il tempo totale dalla macinazione al concentrato finale può essere di diverse ore, ma il periodo di flottazione attiva in sé è breve.
Il minerale di ossido di rame può essere trattato mediante flottazione?
Sì, ma solo dopo una fase di solfurazione che forma una sottile pellicola di solfuro sulla superficie del minerale ossido. Questo passaggio è delicato e richiede un attento controllo della dose di solfuro di sodio. Se il minerale di ossido contiene un'elevata frazione di crisocolla o altri silicati di rame, la lisciviazione acida diretta è spesso un'opzione migliore rispetto alla flottazione.
Perché viene aggiunta la calce nella flottazione del rame?
La calce viene aggiunta principalmente per aumentare e mantenere il pH della polpa a un livello in cui la pirite e altri solfuri di ferro vengono depressi. La calce fa precipitare anche alcuni ioni di metalli pesanti nell'acqua di processo e aiuta a mantenere una chiara separazione tra rame e solfuri di ferro. Nella maggior parte dei circuiti al solfuro di rame, il pH target è compreso tra 9,5 e 11,5.
Qual è la differenza tra una cella di flottazione più ruvida e una più pulita?
Una cella più ruvida produce il primo concentrato dal liquame di alimentazione e solitamente recupera la maggior parte del minerale di rame. Una cella più pulita fa galleggiare nuovamente questo concentrato per rimuovere la ganga trascinata e aumentare il grado finale. In un impianto di grandi dimensioni, le celle più grossolane sono più grandi e meno numerose, mentre le celle più pulite sono più piccole e disposte in una o tre fasi di pulizia consecutive.
Come viene misurato il recupero della flottazione in cantiere?
Il recupero viene calcolato dal dosaggio del mangime, del concentrato e degli sterili in un dato turno o giorno, con la formula basata sulla distribuzione del peso che bilancia i tre flussi. Gli analizzatori a raggi X online forniscono analisi quasi in tempo reale ogni pochi minuti, consentendo agli operatori di rispondere rapidamente a una deriva prima che la perdita cumulativa diventi significativa.


